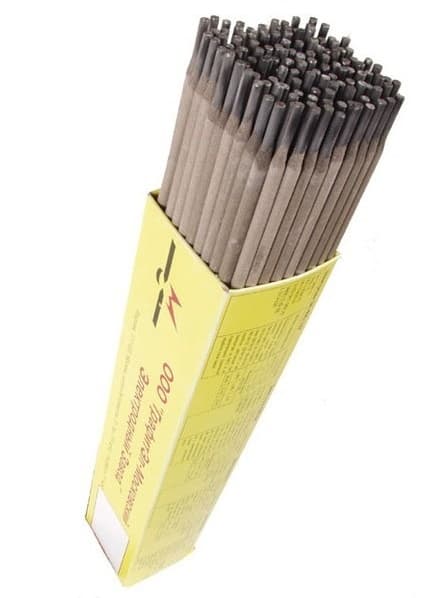
Электроды НИИ-48Г для сварки разнородных сталей
Сварка ответственных конструкций из низколегированных и специальных сталей, высокомарганцовистых сталей типа 110Г13Л, а также сварка таких сталей с хромоникелевыми аустенитными сталями. Сварка во всех пространственных положениях шва постоянным током обратной полярности.
Марка электрода | Диаметр, мм |
|---|---|
Электроды НИИ-48Г | 3,0 |
4,0 | |
5,0 |
Характеристика электродов НИИ-48Г
Покрытие – основное.
Коэффициент наплавки – 11,5 г/Ач.
Производительность наплавки (для диаметра 4,0 мм) – 1,9 кг/ч.
Расход электродов на 1 кг наплавленного металла – 1,7 кг.
Типичные механические свойства металла шва
Временное сопротивление sв, МПа | Относительное удлинение d5, % | Ударная вязкость aн, Дж/см2 |
580 | 39 | 150 |
Типичный химический состав наплавленного металла, %
C | Mn | Si | Ni | Cr | S | P |
0,10 | 5,9 | 0,60 | 9,7 | 19,6 | 0,012 | 0,018 |
Особые свойства электродов НИИ-48Г
Обеспечивают получение металла шва с достаточной жаростойкостью до температуры 800°С.
Технологические особенности сварки электродами НИИ-48Г
Прокалка перед сваркой: 200°С; 1 ч.